ガスサービス用の逆止弁を指定する場合、バイヤーとエンジニアは通常、間違ったボディ スタイル、間違ったシート素材、ラインに適合しないバネ定格の 3 つの点でつまづきます。まず簡単に答えます。クリーンでドライなガスラインの場合、通常はスイングまたはデュアルプレート設計が適切です。高速の閉鎖が重要となる高圧坑口およびコンプレッサー吐出の場合は、リフト (ピストン) タイプが最適です。そしてダーツやフラッパーのデザインは、ランが短くスペースが狭い場合にのみその役割を果たします。
その後のすべてはエンジニアリングの詳細です。しかし、これらの詳細が、バルブが 10 年間持続するか、最初の圧力変動で故障するかを決定します。
ガス逆止弁の実際の機能 - ガスが異なる理由
ガス用の逆止弁は自動弁です。ラインを流れる媒体によって生じる差圧で開き、逆の差圧で閉じます。アクチュエータ、空気供給、外部信号は必要ありません。
シンプルだからこそ失敗しやすい。ガスは圧縮性であり、流れが終了点に近づくと、圧縮性媒体によってディスクがチャタリングを起こします。液体ラインでは、わずかに大きすぎるスイング逆止弁は騒音だけが発生する可能性があります。ガスラインでは、同じバルブが数時間の動作でヒンジピンが摩耗する可能性があります。これは設計上の欠陥ではありません。それは、圧縮性流体が常に行うように動作する媒体です。
2 つ目の違いはクロージングイベントです。液体ラインがディスクを緩やかに減速します。ガスはそうではありません。逆流が確立すると、ディスクはほぼ瞬時にシートに着地し、長時間走行すると上流に測定可能な圧力スパイクが発生します。このため、クラッキング圧力とディスクの移動は、液体よりも気体の方がはるかに精査される価値があります。
ガス用逆止弁の種類
4 つの設計がほぼすべてのガス用途をカバーしており、最初の選択決定は圧力降下ではなく閉鎖速度です。他のものを比較する前に、ディスクがどのくらいの速さで装着されるかを決定してください。
スイングチェックバルブ
スイングチェックバルブ are the most widely used pattern because they offer the best flow capacity and the lowest pressure drop — the disc swings on a hinge and stays fully open as long as flow remains forward.
彼らの弱点は応答時間です。ディスクは再着座する前に完全な円弧を描く必要があるため、高速逆流が発生する可能性のある場所ではスイングバルブは不適切な選択です。これらのバルブは通常水平に取り付けられ、本体に流れの矢印がラインに沿って投影されます。
スイングバルブは半開位置でもガタガタするため、決してサイズを大きくしないでください。ラインが DN80 であるが、実際の流量が DN50 でカバーされている場合は、DN80 バルブを開いたままにできない負荷に強制するのではなく、レデューサーを備えた DN50 を取り付けてください。
 チェックバルブカテゴリのスイングタイプチェックバルブ スイング タイプ チェック バルブの製品ページ。スイング ディスクのチャタリング、サイズ制限、デュアル プレート設計との圧力降下のトレードオフを比較する際に関連します。 製品を見る→
デュアルプレート逆止弁
デュアルプレート逆止弁 use two spring-loaded half-discs and travel roughly half as far as a swing disc. They close considerably faster, which is why they dominate compressor discharge and gas transmission skids. The trade-off is a slightly restricted flow path and therefore a modestly higher pressure drop than a full-bore swing valve of the same size.
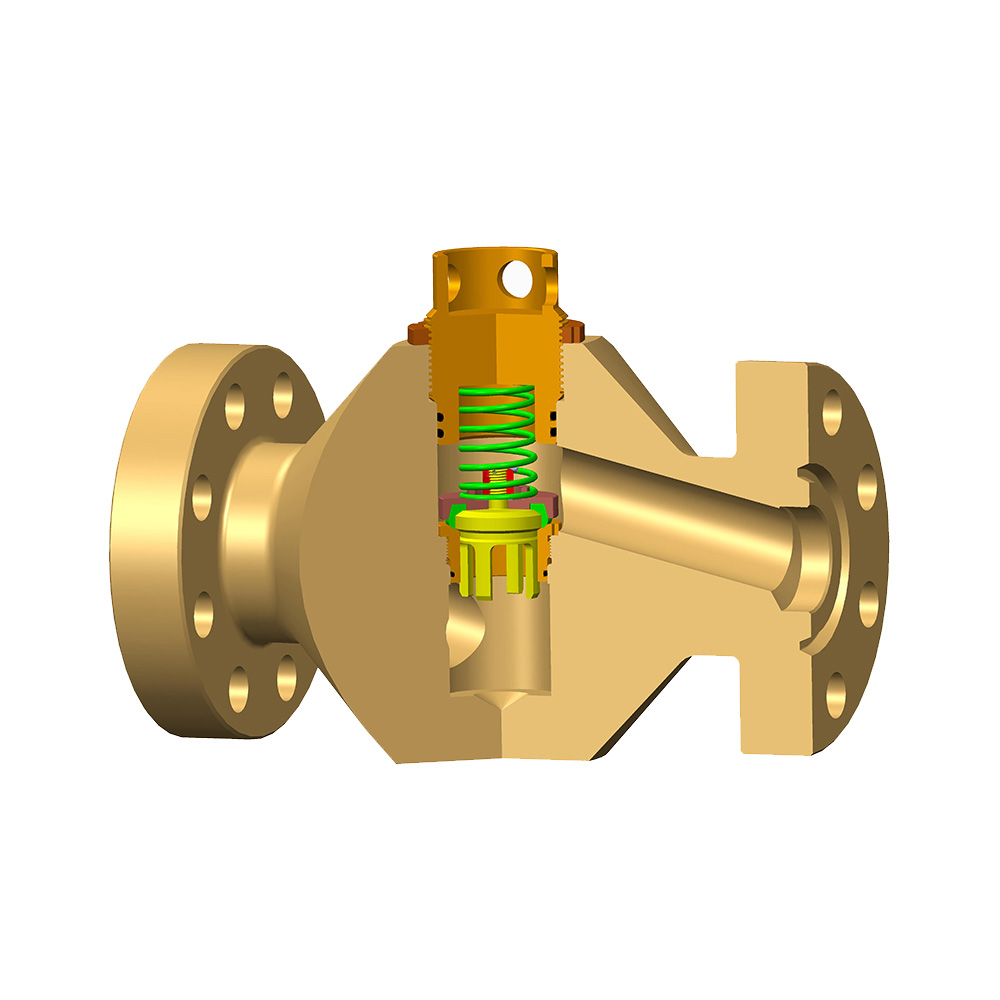
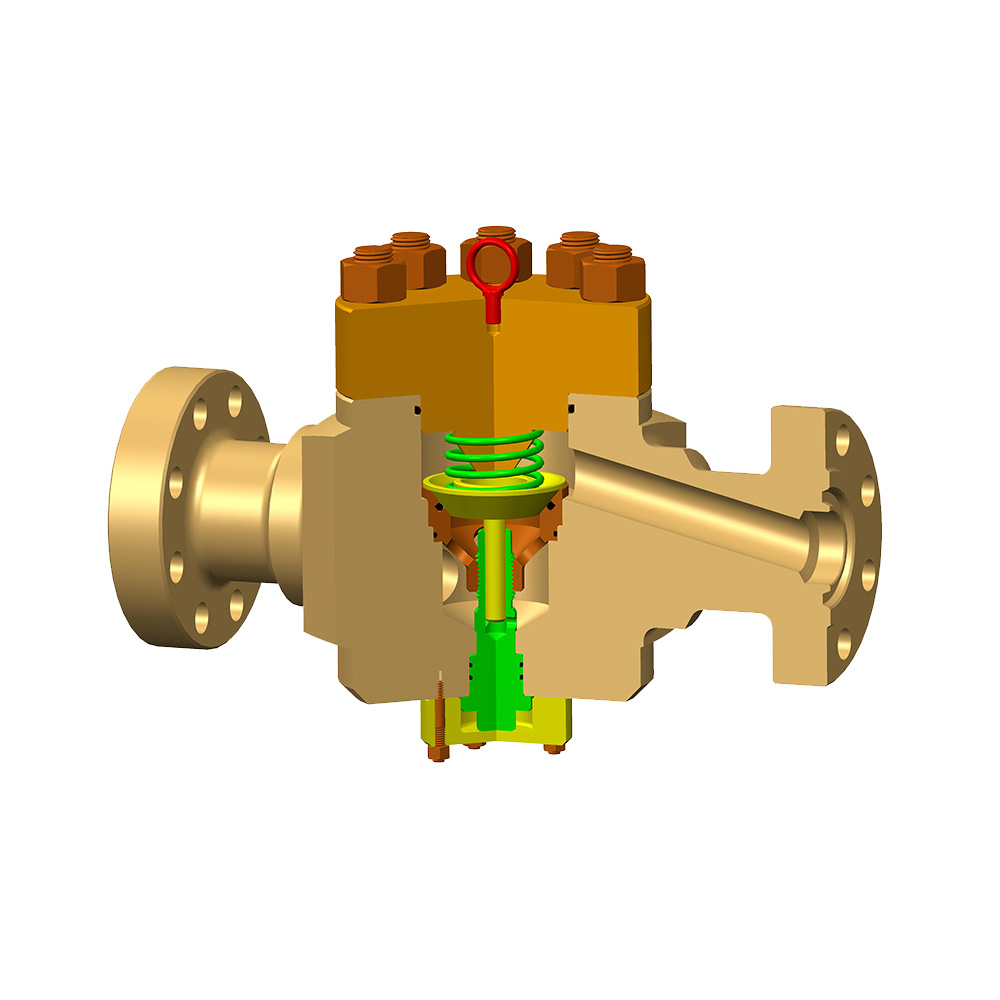
リフトおよびピストンチェックバルブ
リフト逆止弁が垂直ガイドに沿ってディスクを上昇させます。素早く閉じ、高圧でもしっかりとシートを保持し、スイング設計の悩みの種であるディスクの歪みを回避します。
その代償として、クラッキング圧力がより高くなります (取り付けられているスプリングに応じて、通常は 0.5 ~ 2 psi)。低圧ガスラインでは、このペナルティは顕著です。坑口やコンプレッサーの排出では、素早い閉鎖と圧力での信頼できるシートが psi の何分の一よりもはるかに重要であるため、リフト型構造が一般的な答えです。石油サービスにおけるゲート、チョーク、チェック バルブが共有するメカニズムについては、石油業界の中核となるバルブ技術の概要でさらに詳しく説明されています。構造の詳細を知りたい場合は、読む価値があります。
ダーツとフラッパーのデザイン
ダーツおよびフラッパー逆止弁は、平坦または円錐形のディスクをシートに直接固定します。コンパクトで、取り付け用の封筒がほとんど必要なく、ガスを入れるとすぐに閉じます。
また、4 つのパターンの中で最も高い圧力損失が発生し、摩耗が 1 つのシール面に集中するため、激しいサイクルの後に漏れが徐々に現れる傾向があります。計装空気の分岐やコンプレッサー ステーションのスキッド (配管が短く、スペースが狭い場所) は、フラッパーにとって賢明な場所です。 12インチのトランスミッションメインはそうではありません。
どのパターンが適合するかわからない場合は、ボディ スタイルを決定する前に、チェック バルブ製品ファミリーがカバーする圧力クラスとサイズ範囲を確認すると役立ちます。
サイジングとクラッキング圧力: 最も間違った選択が行われる場所
逆止弁のサイズは、決してパイプの直径を模倣するのではなく、流量によって決定されます。過大なサイズは、ガス逆止弁が早期に故障する最も一般的な唯一の原因です。
クラッキング圧力は、ディスクをシートから持ち上げるのに必要な最小差圧です。スイングのデザインには最小限、約 0.5 psi が必要です。スプリング式リフトとデュアルプレート設計にはさらに多くのことが必要です。クラッキング圧力を供給できないラインにバネ仕掛けの逆止弁を取り付けると、ヒンジ ピン、ガイド ブッシュ、またはシート面が外れるまで、ディスクは部分的に開いたままになり、ガタガタ音を立てます。
圧力損失は表裏一体です。 1 サイズを上げると圧力損失は低くなりますが、ビビリのリスクが高くなります。サイズを 1 つ下げると速度が上がり、ディスクを開いた状態に保つのに役立ちますが、圧力降下が高くなります。信頼できる方法は、最初に通常の流量と最小流量を計算し、次に設計ケースではなく、最小流量のケースに対してクラッキング圧力を検証することです。
 チェックバルブカテゴリのリフトチェックバルブ リフトチェックバルブの製品ページ。流量のサイジング、クラッキング圧力、圧力降下のトレードオフ、ガスサービスシートの材質選択に関するガイダンスとともに役立ちます。 製品を見る→
| デザイン | 一般的なクラッキング圧力 | 閉まる速度 | 相対圧力損失 | ガスサービスに適合する場所 |
|---|---|---|---|---|
| スイング | 約0.5psi | 遅い | 低い | 清潔で乾燥した伝送ライン。水平設置 |
| デュアルプレート | 約0.5~1 psi | 速い | 中 | コンプレッサーの吐出、ガストランスミッションスキッド |
| リフト・ピストン | 約 1 ~ 3 psi | 速い | 中 to high | 高圧坑口、急激な圧力変動のあるライン |
| ダーツ/フラッパー | 約0.5~2 psi | 速い | 高 | 計装空気分岐、コンプレッサースキッド、ショートラン |
湿ったガス、酸っぱいガス、高温のガス用の材料とシール
ガスサービスにおけるシート素材の選択は、ガス中に何が含まれているか、ガスの温度はどのくらいか、硫化水素は存在するかという 3 つの質問に集約されます。これらの答えのいずれかが好ましくない場合は、ボディ鋼材とシール材質の両方を再考する必要があります。
乾燥天然ガスでは、炭素鋼ボディと 13Cr または 316 ステンレス トリムの組み合わせが標準です。遊離水、二酸化炭素、または H2S を追加すると、状況が変わります。サワー サービスでは、NACE MR0175 / ISO 15156 に準拠した材料の選択が必要です。これは、実際には、同じ環境向けに評価された 316L または二相ステンレスおよびエラストマーを意味します。
エラストマーシールも、液体中と気体中では異なる動作をします。ガスはゴムに浸透しやすくなり、急激な減圧により溶解ガスがエラストマー内に閉じ込められたままになり、膨張して膨れができたり裂けたりする可能性があります。これは爆発的減圧として知られるメカニズムです。そのため、高圧ガスサービスでは、完全に金属で固定された設計と引き換えに、より低いシールクラスが受け入れられることがよくあります。
気温も避けられません。通常のニトリルは 90°C を超えると著しく劣化しますが、FKM は約 200°C まで維持され、それを超えると PTFE または金属間のシールが見られます。通常の状態だけではなく、最高動作温度と最低動作温度の両方をサプライヤーに報告してください。コールドスタート脆化は、熱老化と同じくらい現場での故障の原因となります。
導入と保守:実際に起こる失敗例
設置方向から現場でのエラーが始まります。スイング バルブは水平に属するため、ヒンジ ピンは水平軸上にあります。重力によってディスクがシートに戻されるように、リフト バルブは垂直でなければなりません。フラッパーとダーツのデザインは 4 つの中で最も方向性を許容しており、これが数少ない真の利点の 1 つです。
サービス クラスターで実際に現れる障害は、次の 4 つのグループに分類されます。
- ディスクのチャタリング — バルブが大きすぎるか、ラインに対してクラッキング圧力が高すぎて、ディスクの振動部分が開いたままになります。
- 圧力波による損傷 - ガスラインの逆流によりディスクが閉じられ、上流のスパイクがシートやボディを変形させます。
- シート漏れ — 座面に閉じ込められた固形物やミルスケール、または経年変化で硬化したエラストマー。
- ヒンジとガイドの摩耗 - ほとんどの場合、脈動が継続するコンプレッサーの吐出ラインで発生します。
 チェックバルブカテゴリのフラッパーチェックバルブ 点検間隔や摩耗項目、機種に合った交換部品などのメンテナンス計画を検討するのに適したフラッパーチェックバルブの製品ページです。 製品を見る→
メンテナンス計画はシンプルに保つことができます。逆止弁を恒久的な取り付け品ではなく、摩耗品として扱います。検査間隔は義務に従います。コンプレッサーの排出と坑口の点検は通常 6 か月ごとに行われますが、きれいな送電線は 1 ~ 2 年かかることが合理的です。シート面、エラストマー、スプリングをモデルに適合するスペアとして維持しておくと、バルブ全体を交換するよりもコストが低くなります。
最後のポイント: コミッショニングの前に、すべての新しいラインをパージしてフラッシュします。ガスチェックバルブのシート漏れの最も一般的な原因は溶接スラグと錆であり、バルブ自体が原因であることはほとんどありません。
よくある質問
ガス用リフト逆止弁とスイング逆止弁の違いは何ですか?
リフト逆止弁は、垂直ガイドに沿ってディスクを上昇させます。これにより、クラッキング圧力と圧力降下が高くなりますが、高圧下で短いストローク、迅速な閉鎖、および信頼性の高いシートが得られます。スイングチェックバルブはヒンジ上でディスクを回転させるため、流量が向上し、圧力降下が低くなりますが、サイズが大きすぎると閉じるのが遅くなり、チャタリングが発生する傾向が大きくなります。リフトの種類はコンプレッサーの排出と坑口の役割を支配します。スイングタイプは長い伝送路に適しています。
ガス逆止弁は水平に設置しなければなりませんか?
いいえ、ヒンジ ピンが水平軸上に留まるように、スイング バルブは水平に取り付けるのが最適です。重力によってディスクが再装着されるように、リフト バルブは垂直でなければなりません。デュアルプレートとフラッパーの設計はほとんどの向きを許容しますが、流れの矢印は常に実際のガスの流れの方向と一致する必要があります。
バネ仕掛けのチェックバルブからどの程度のクラッキング圧力を期待すればよいですか?
一般的な 0.5 インチから 2 インチのパターンではおよそ 0.5 ~ 2 psi。通常、サイズが大きくなると、同じスプリングからより高いクラッキング圧力が発生します。最小流量で差動が 0.2 psi しか生成されない場合、スプリング式バルブは完全には開きません。より柔らかいスプリングを指定するか、スイング設計に移行してください。
同じ逆止弁を天然ガスと圧縮空気に使用できますか?
構造的には通常はそうですが、材料と認証の要件が異なります。酸っぱい天然ガスには NACE MR0175 材料の選択が必要ですが、計器用空気には通常、ニトリル シールを備えた炭素鋼が使用されます。同じバルブが坑口配管にも使用される場合は、関連する API 6A または API 6D 要件を満たす必要があります。
ガス逆止弁はどれくらいの頻度で点検する必要がありますか?
脈動が継続するコンプレッサーの吐出および坑口位置では 6 か月が妥当な間隔です。クリーンでドライな送電線であれば 1 ~ 2 年は防御可能です。バルブからの異常なノイズと上流圧力の規則的な振動という 2 つの信号により、早期の検査が正当化されます。
ガス用逆止弁の指定は実際には順序の問題です。最初に必要な閉鎖速度を決定し、次にクラッキング圧力とサイズを決定し、その後に材料のみを決定します。この順序を逆に遡ると、通常は試運転から数週間後に、ディスクがチャタリングしていたり、実際には欠陥がなかったバルブが判明したりします。